Artykuł sponsorowany
Moment dokręcania jako wskaźnik pośredni — co naprawdę mówi o docisku śruby
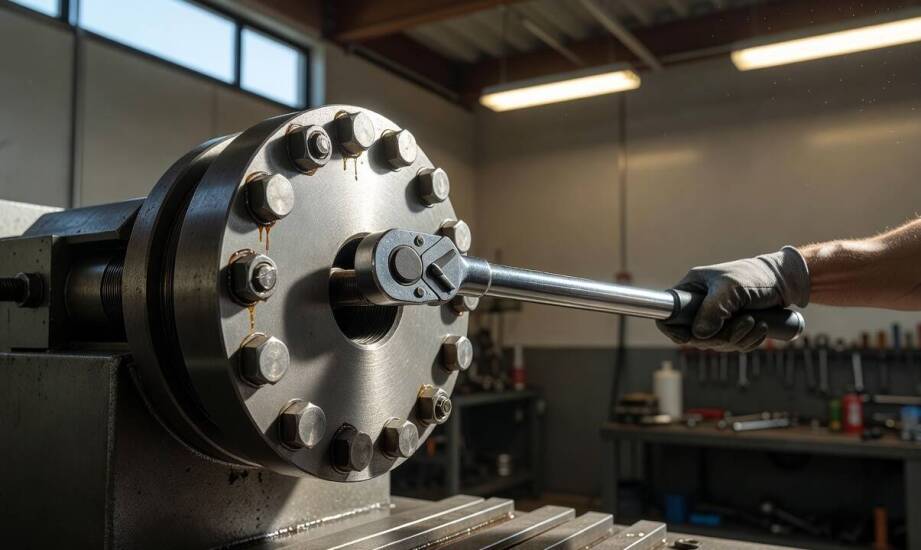
W praktyce przemysłowej dwa identyczne złącza dokręcone tym samym momentem często wykazują zupełnie różny poziom docisku po kilkunastu cyklach pracy. Powodem nie jest wada fabryczna klucza dynamometrycznego, lecz naturalne zmiany oporów ruchu, osiadanie współpracujących elementów oraz postępująca relaksacja materiału. Zjawiska te zauważalnie zmniejszają początkowe napięcie wstępne, nawet jeśli urządzenie pomiarowe wskazało idealną wartość. Inżynierowie utrzymania ruchu regularnie spotykają się z sytuacjami, w których teoretycznie poprawne parametry montażowe nie pokrywają się z rzeczywistą wytrzymałością węzła w trakcie eksploatacji.
Rozkład oporów a rzeczywista siła dociskająca
Przy dokręcaniu złącza przykładana przez montera energia rozkłada się na trzy główne obszary, z których tylko jeden wykonuje faktyczną pracę. Około połowy włożonej siły zużywa się na pokonanie oporu pod łbem lub nakrętką. Kolejne czterdzieści procent pochłania praca w obrębie samego gwintu, a zaledwie jedna dziesiąta przekształca się w użyteczne rozciąganie trzpienia. Zależność między parametrem na kluczu a siłą osiową ma charakter wyłącznie szacunkowy. Rzeczywisty docisk wynika bezpośrednio ze stanu fizycznego powierzchni styku, dlatego tarcie pod łbem i w zarysie gwintu powoduje ogromny rozrzut uzyskiwanych ostatecznie rezultatów.
Stan techniczny łączników, obecność środków smarnych, rodzaj nałożonej powłoki ochronnej oraz ewentualne zabrudzenia modyfikują opory znacznie silniej niż sama klasa wytrzymałości użytej stali. Brudny, zapiaszczony lub lekko skorodowany gwint stawia nieporównywalnie większy opór, przez co generuje znacznie mniejszą siłę zacisku przy zachowaniu stałego momentu obrotowego. Zastosowanie wydajnego smaru obniża natomiast współczynnik tarcia nawet o połowę. Utrzymanie tych samych, standardowych nastaw na kluczu może wtedy doprowadzić do niebezpiecznego przeciągnięcia, dewiacji gwintu i trwałego uszkodzenia struktury metalu. Próba znalezienia jednego uniwersalnego mnożnika jest z góry skazana na niepowodzenie.
Dlaczego wartości z tabel bywają niewystarczające?
Katalogowe tabele montażowe zakładają zazwyczaj idealne warunki laboratoryjne oraz uśredniony współczynnik tarcia dla nowych elementów. Podawane tam parametry mają zatem charakter czysto orientacyjny. W aplikacjach narażonych na ciągłe drgania, zapylenie lub agresywne środowisko chemiczne opieranie się na jednej liczbie bardzo często prowadzi do kosztownych błędów inżynieryjnych. Cykliczne obciążenia dynamiczne wywołują zjawisko mikropoślizgów i relaksacji, co skutkuje powolną utratą napięcia wstępnego, niezależnie od pierwotnej precyzji instalacji. W ciężkim budownictwie stalowym, obróbce metali oraz instalacjach energetycznych surowe warunki eksploatacji bezpośrednio weryfikują stabilność każdego złącza.
Konstrukcje nieustannie poddawane wibracjom, takie jak przesiewacze górnicze, suwnice czy układy napędowe, wymagają specjalistycznego podejścia do kompensacji strat naprężeń. W tak wymagających środowiskach siła dokręcania śrub przestaje być jedynym wyznacznikiem długoterminowego bezpieczeństwa. Z pomocą przychodzą wtedy odpowiednie technologie zabezpieczające, w tym podkładki z efektem klinowym, które dzięki swojej geometrii fizycznie blokują możliwość niekontrolowanego odkręcania się nakrętki. Eksperci z wielobranżowej hurtowni Smart S.C. w swojej codziennej praktyce doboru komponentów obserwują, że specyficzne powłoki antykorozyjne oraz gęste smary montażowe wymuszają rygorystyczną korektę wartości aplikowanych przez techników. Ignorowanie tych kluczowych zmiennych grozi błyskawicznym poluzowaniem lub całkowitym zerwaniem połączenia w najmniej oczekiwanym momencie.
Trwałość i niezawodność połączenia gwintowego jest rezultatem skomplikowanej pracy całego układu, geometrii zastosowanego zarysu, aktualnego stanu chropowatości powierzchni oraz specyficznych warunków zewnętrznej eksploatacji. Ścisłe parametry podawane w poradnikach i normach technicznych stanowią jedynie wstępny punkt wyjścia do prawidłowego zaprojektowania bezpiecznego węzła. Tylko kompleksowe uwzględnienie nieuniknionych zmian tarcia i zjawiska osiadania materiału pozwala zapobiegać usterkom. Właściwe zrozumienie procesów zachodzących w dokręconym złączu to fundament tworzenia bezawaryjnych i bezpiecznych maszyn oraz konstrukcji stalowych.
Polecane artykuły
Nowoczesne technologie zgrzewania w przemyśle odzieżowym dzięki ultradźwiękom
Nowoczesne technologie zgrzewania ultradźwiękowego rewolucjonizują przemysł odzieżowy, oferując innowacyjne rozwiązania zwiększające efektywność produkcji. Dzięki precyzyjnym procesom łączenia materiałów możliwe jest osiągnięcie wysokiej jakości wyrobów tekstylnych. W artykule przedstawimy kluczowe
Jak układ łazienki, spadek podłogi i inne elementy szklane kształtują kabinę na wymiar
Projekt kabiny prysznicowej na wymiar zaczyna się od weryfikacji technicznej samego pomieszczenia. Decyzja o grubości tafli czy kształcie uchwytów to etap końcowy. Najpierw trzeba przeanalizować układ łazienki, istniejące instalacje oraz nośność ścian. Standardowe kabiny dostępne w marketach rzadko